斗式提升机18年专注斗式提升机
厂家直销 批量生产 加工定制
厂家直销 批量生产 加工定制


发布时间:2026-09-03 14:16:04作 者:大汉机械浏览次数:次
摘要:水泥厂斗式提升机在窑头窑尾用不到一年,链条断了、料斗变形了,换一次链条十几万,停产损失更大。问题出在选型上。
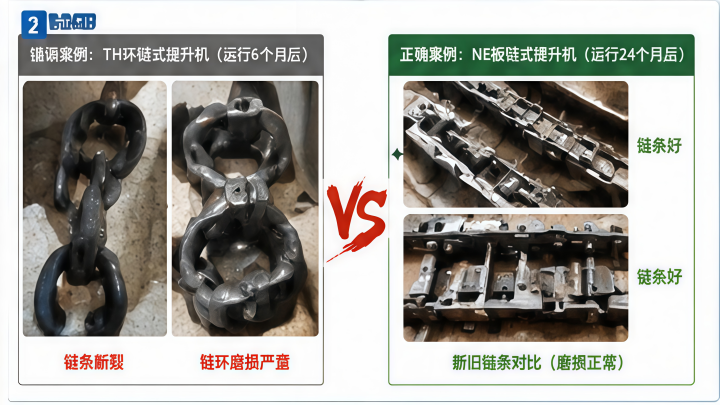
某水泥厂在熟料输送环节选用了一台TH环链式斗式提升机,物料温度220℃。运行仅6个月后,环链铰接处严重磨损,链环断裂导致全线停产72小时。
后果:熟料堆积堵塞窑头,直接停产损失约8万元;链条更换及抢修费用约7万元;合计损失超过15万元。
问题出在哪?环链是圆环与圆环直接铰接,属于干摩擦工况,高温下无有效润滑,磨损速率急剧加速。同样的工况,另一家水泥厂改用NE板链式提升机,链板材质40Cr、销轴材质35CrMo,经规范热处理,运行24个月后链条磨损仍在正常范围内,预计使用寿命可达3年以上。
选型对与错,差的不只是设备价格,更是停产损失和维修成本。
关于斗式提升机的通用选型原则,本站在《斗式提升机怎么选?按物料匹配型号才不踩坑》一文中已按物料温度分为常温、中温、高温、超高温四档进行详细说明,本文在此基础上进一步聚焦水泥厂窑头/窑尾的高温+高磨琢叠加工况,深入解析链条材质的具体选型方案。
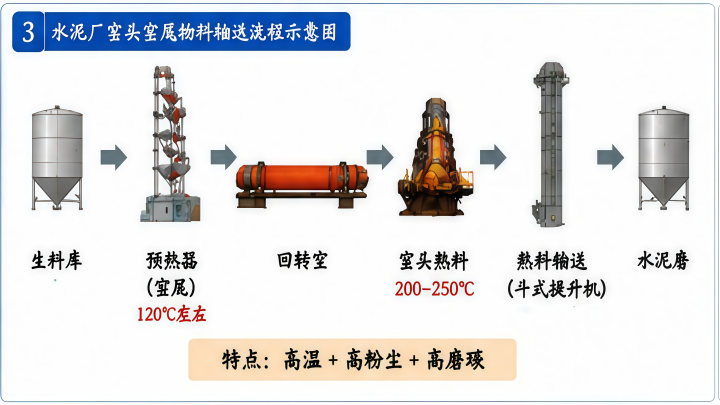
水泥厂窑头负责熟料烧成,窑尾承担生料预热和分解,两个区域都面临高温、高粉尘、高磨琢的三重暴击:
| 输送环节 | 物料类型 | 典型温度 | 磨琢性 |
|---|---|---|---|
| 窑尾入窑生料 | 生料粉 | 120℃左右 | 中等 |
| 窑头熟料输送 | 水泥熟料 | 200℃~250℃ | 高 |
| 高温型定制工况 | 熟料/烧结矿 | 可达300℃ | 极高 |
90%的人选型失败,不是因为设备“不耐高温”,而是忽略了高温与磨琢的叠加效应——高温让链条材料软化,磨琢加速材料流失,两者共同作用导致链条寿命急剧缩短。这是水泥厂斗式提升机选型中最容易踩的坑。
斗式提升机按牵引件分为皮带式(TD)、环链式(TH)和板链式(NE)三大类。本站在《斗式提升机怎么选?按物料匹配型号才不踩坑》中将物料温度分为四档,以下按统一标准进行对比:
| 对比项 | TD皮带式 | TH环链式 | NE板链式 |
|---|---|---|---|
| 牵引件材质 | 橡胶带/钢丝胶带 | 低合金钢圆环链 | 合金钢板链 |
| 适用物料温度 | 常温≤60℃(耐热带≤120℃) | 中温60~80℃ / 高温80~250℃ | 高温80~250℃ / 超高温250℃左右 |
| 高磨琢物料适应性 | ❌ 差 | ⚠️ 中等 | ✅ 优 |
| 大块物料适应性 | ❌ 差(≤50mm) | ⚠️ 中等(≤60mm) | ✅ 优(≤100mm) |
| 使用寿命(正常维护) | 1~2年 | 1~2年 | ✅ 3年以上 |
| 单机最大提升高度 | ≤40m | ≤30m | ≤40m |
皮带式(TD):普通胶带耐温仅60℃,即便耐热胶带也只有120℃,在200℃以上高温下会快速老化、开裂、打滑。水泥厂高温工况严禁选用。
环链式(TH):低合金钢环链可耐受250℃以下物料,适合中温及高温工况的中等磨琢小块散料。但环链铰接为干摩擦,在高温高磨琢下磨损极快。根据JC/T 459-2018标准,环链斗式提升机适用于提升粒度小于60mm的物料。
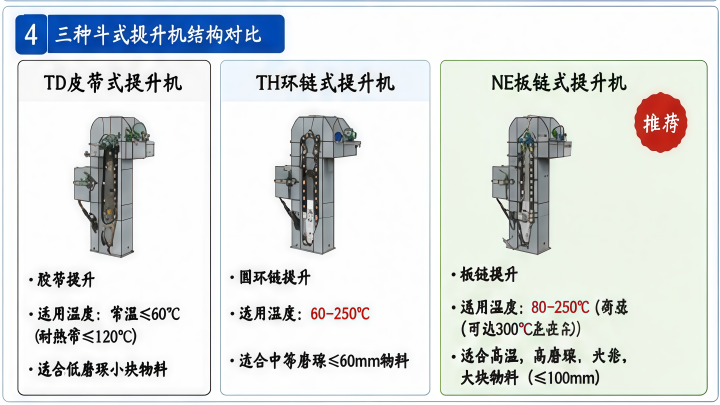
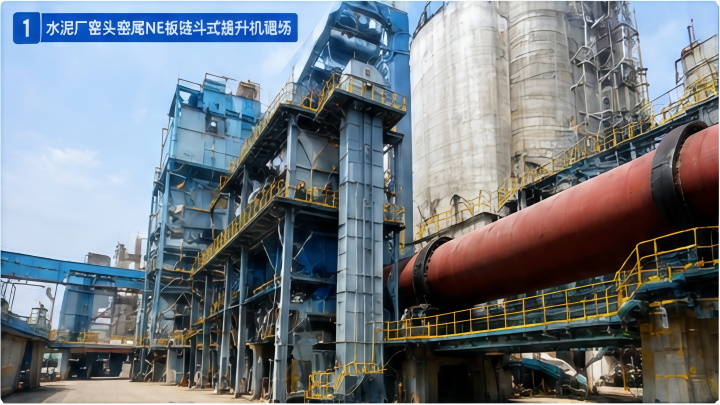
板链式(NE):可提升温度不超过250℃的物料,适配高温及超高温、高磨琢、大块物料工况,是水泥厂窑头/窑尾高温工况的首选方案。
很多厂家只说“优质合金钢”,但同样叫合金钢,不同牌号的耐高温性能和寿命天差地别:
| 材质牌号 | 类别 | 硬度(热处理后) | 抗拉强度 | 适用温度 | 核心特点 |
|---|---|---|---|---|---|
| 45钢 | 碳素结构钢 | — | ~600MPa | ≤150℃ | 成本低,仅限一般工况 |
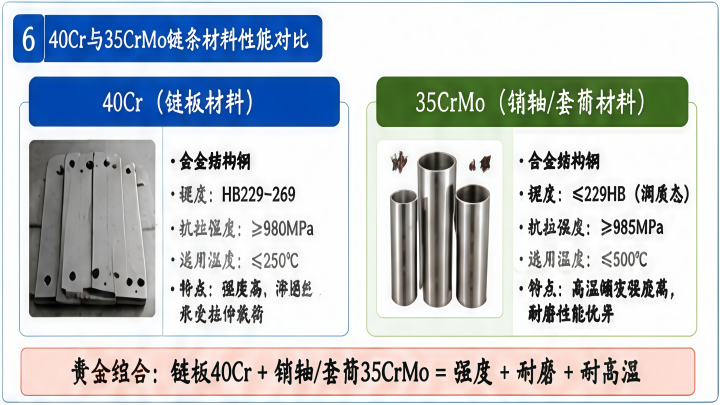
| 40Cr | 合金结构钢 | HB229~269 | ≥980MPa | ≤250℃ | 强度高、淬透性好 |
| 35CrMo | 合金结构钢 | ≤229HB(调质态) | ≥985MPa | ≤500℃ | 高温蠕变强度极高 |
| 20MnSi | 低合金钢 | — | — | ≤250℃ | 环链常用材质 |
| 20CrMnTi | 渗碳钢 | 渗碳淬火HRC58~62(表面) | ≥1080MPa | ≤250℃ | 表面硬度高、心部韧性好 |
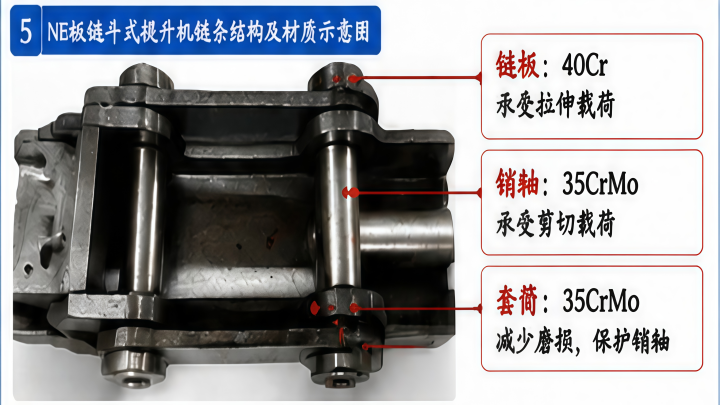
在NE板链斗式提升机中,链板和销轴/套筒承担不同功能,材质选择也各有侧重:
链板40Cr + 销轴35CrMo的组合,兼顾了强度、耐磨、耐高温三大需求,是目前水泥厂NE板链斗式提升机的主流配置。
优质材质必须配合正确的热处理工艺。以35CrMo为例,标准热处理规范为:淬火850℃、油冷;回火550℃、水冷或油冷。40Cr链板的典型热处理工艺为:850℃加热保温、油淬、450℃回火。
未经正确热处理的链条,即便材质牌号正确,高温强度和耐磨性也会大打折扣。
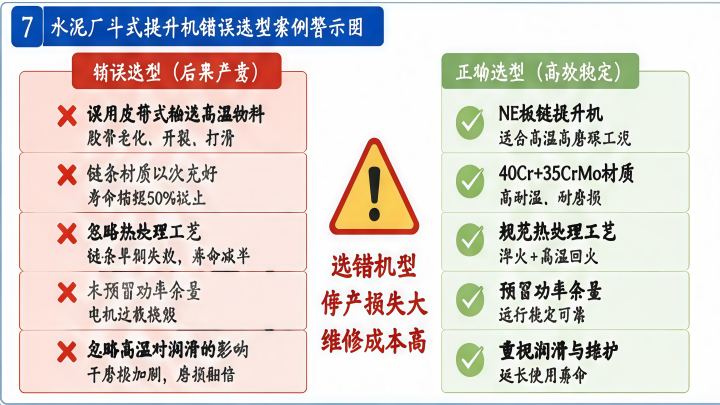
| 选型错误 | 后果 | 经济损失参考 |
|---|---|---|
| ❌ 高温工况误用皮带式 | 胶带龟裂、断裂,整线停产 | 停产+更换 ≥5万元 |
| ❌ 链条材质以次充好 | 寿命缩短50%以上,频繁停机 | 年维护成本增加 2~3倍 |
| ❌ 未预留功率余量 | 电机过载烧毁 | 电机更换 ≥3万元 |
| ❌ 忽略热处理工艺 | 链条早期失效,寿命减半 | 提前更换 ≥5万元 |
| ⚠️ 忽略高温对润滑性能的影响 | 链条铰接处干摩擦加剧,磨损速度翻倍 | 维修频次增加 ≥2倍 |
记住:在水泥厂窑头/窑尾高温工况下,选错机型是最大的成本。一台NE板链斗式提升机的初期投资虽然高于皮带式,但3年以上的使用寿命和低维护成本,远优于皮带式1~2年就要更换的频繁投入。
第一步:测定物料参数
第二步:确定机型
第三步:确认链条材质与热处理
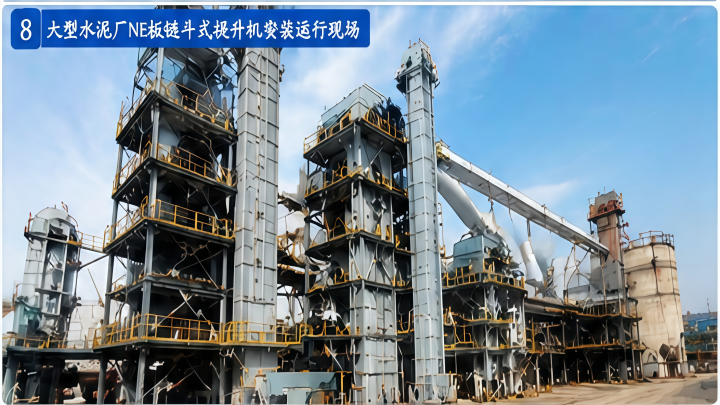
水泥厂窑头、窑尾高温高磨琢工况下,NE板链式斗式提升机凭借耐高温(可达250℃~300℃)、耐磨损、大块物料适应性强的综合优势,是高温及超高温工况的首选方案。
在链条材质上,链板采用40Cr、销轴采用35CrMo的组合,配合规范的热处理工艺(淬火+高温回火),是保障设备在高温环境下长期稳定运行的关键。
正确的选型,省的不只是设备钱,更是停产损失和维修成本。
需要选型方案?
将您的物料温度、输送量、提升高度发给我们,24小时内出具定制化选型方案。欢迎拨打咨询热线或在线留言,免费获取《水泥厂斗式提升机选型参数表》。
新乡市大汉振动机械有限公司