斗式提升机18年专注斗式提升机
厂家直销 批量生产 加工定制
厂家直销 批量生产 加工定制


发布时间:2026-09-03 11:25:55作 者:大汉机械浏览次数:次
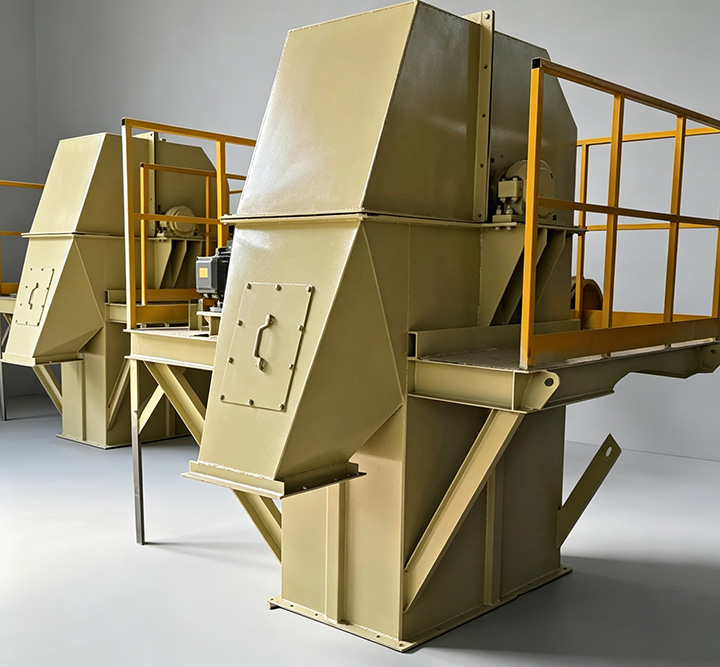
斗式提升机是散料输送系统的核心设备,一旦因故障停机,将直接影响整条生产线的运行效率。据统计,堵料、跑偏、链条断裂三类故障占总故障率的八成以上。本文系统梳理了这三类故障的排查方法与维修步骤,帮助操作人员快速定位问题、规范处理,降低非计划停机带来的损失。
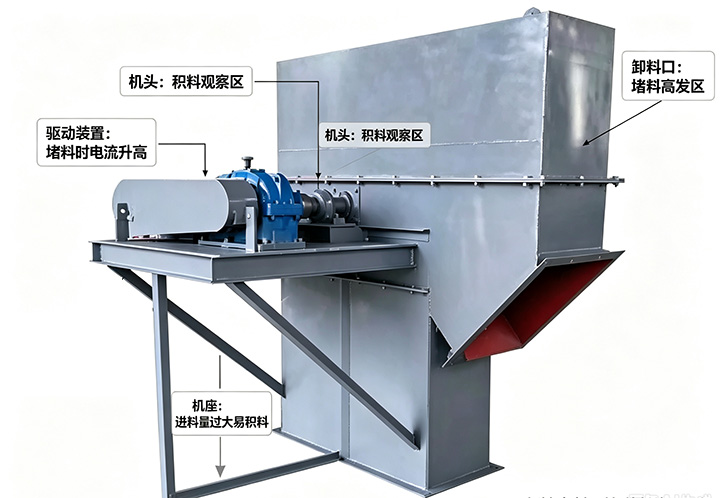
卸料口问题、进料量过大、物料过湿、大块异物。
排查时,停机后先观察积料位置——在机头多为卸料口堵塞,在机座多为进料量过大。再检查物料状态:用手捏取进料口物料,若一捏成团不易散开,说明含水量偏高易粘壁;若含有明显大块异物,则需检查前端筛网。最后核对电流表,若比正常值高出15-20且不回落,即为给料速度过快。
根据排查结果,选择对应的处理方法。若多种原因并存,依次操作即可:
清理积料:使用专用工具清除机头、机座及弯头处积料,同时检查料斗是否变形或脱落,如有则校正或更换。
调整给料:调小给料机转速或闸板开度,使给料量降至额定能力的80-90,观察电流表回落至正常范围即可。
处理湿料:若物料过湿导致反复堵料,可在进料前端增加简易筛网或人工翻晒。仍无法解决时,联系厂家评估是否增加干燥设备。
跑偏就是胶带或链条在运行中持续向一侧偏移。根本原因是两侧受力不平衡,常见于张紧调整不均、头尾轮不平行、进料偏载或部件磨损不均四种情况。
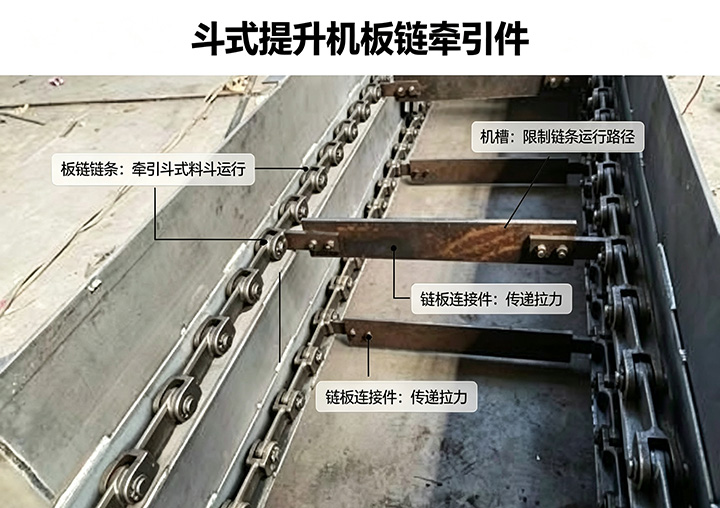
排查时,先分别在空载和负载状态下观察跑偏情况——空载时就跑偏,多为张紧不均或头尾轮不平行;负载时才跑偏,多为进料偏载所致。同时查看胶带或链条边缘的磨损痕迹,若仅一侧磨损严重,则说明该侧受力过大,需向反方向调整张紧装置。用细线拉直贴住头轮和尾轮端面,可检查两轮是否平行。
根据排查结果,选择对应的处理方法。若多种原因并存,依次操作即可:
调整张紧:用扳手同步旋转两侧张紧螺杆,每次旋转四分之一圈,边调边观察,直至空载时牵引件基本居中,两侧螺杆刻度保持一致。张紧力以链条在链轮上略有垂度为宜,垂度约为链轮中心距的百分之一到百分之二。
校正平行度:若头尾轮不平行,在轴承座下方增减薄垫片,垫片厚度可用0.5mm或1mm的规格。单次调整后空载运行观察,反复微调直至跑偏量在允许范围内,以胶带边缘不磨损壳体为准。
调整进料:若为进料偏载所致,在进料口加装挡料板或调整下料溜槽角度,使物料居中均匀地落在牵引件中部。
更换磨损部件:若滚筒包胶或链轮齿面磨损严重,现场无法修复,需联系厂家更换。更换后需重新校正平行度。
金属疲劳累积所致,交变应力使裂纹不断扩展直至断裂。常见原因有四种:达疲劳寿命、过载拉断、链条磨损严重未及时更换、链轮齿面严重磨损。
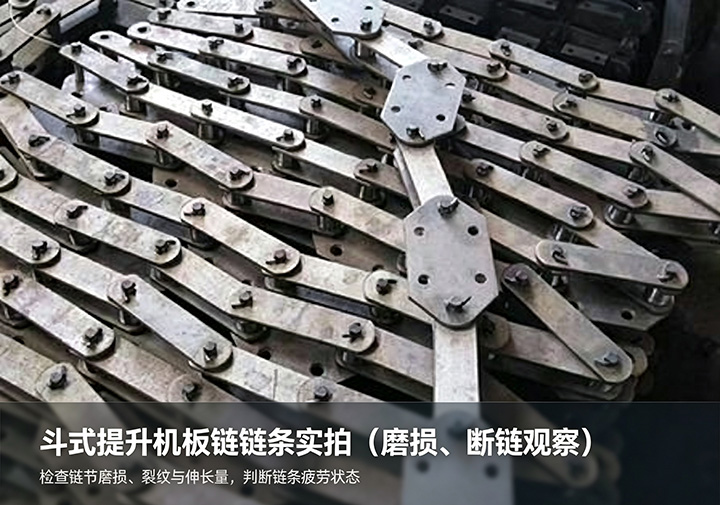
排查时,先听运行声音,若听到规律性“咔嗒”异响,说明链板或销轴已出现裂纹。取出断裂链节观察断口形态——平整有光泽多为疲劳断裂,有缩颈或拉毛多为过载拉断。用卷尺测量链条整段伸长量,若超过原始长度3,说明磨损严重。同时检查链轮齿面是否磨成尖刀状。
根据排查结果,选择对应的处理方法。若多种原因并存,依次操作即可:
更换断裂链节:用专用拆链器取出断裂链节,更换同型号新链节,严禁新旧不同品牌混用,确保销轴锁片固定牢靠。
整条更换判断:若伸长量已超3,建议整条更换链条,新旧混用会因节距差异加速磨损。
调整张紧度:调整尾部张紧装置,使链条在链轮上的垂度约为链轮中心距的百分之一到百分之二,手指按压略有回弹即可,切忌过紧。
更换链轮:若链轮齿形已磨成尖刀状,需联系厂家同步更换,否则新链条寿命会缩短过半。
试运行验证:更换完毕后手动盘车2-3圈,确认啮合顺畅、无卡滞,再低速空载运行5分钟,无异响后逐步加载。
设备维护是一项长期工作,建议将本文作为日常巡检和故障处理的参考工具。若您在现场遇到文中未覆盖的复杂情况,或需要针对具体工况获取技术支持,欢迎联系我们的技术团队。良好的维护习惯加上科学的处理方法,才能让设备运行更稳定、更长久。


